 0086-15068518279 (چینی)/001-5416026691 (انگلیسی)


 در
هنگام مقایسه سیستم های سنگ زنی NC (کنترل عددی) و CNC (کنترل عددی کامپیوتری)، آسیاب های استوانه ای CNC نشان دهنده یک جهش تعیین کننده در دقت، تکرارپذیری و کارایی تولید است . برای سازندگانی که نیاز به تلرانسهای محدود (اغلب در محدوده ± 0.001 میلیمتر) و خروجی ثابت در طول دورههای با حجم بالا دارند، آسیابهای استوانهای CNC صرفاً یک ارتقاء نیستند. آنها ستون فقرات عملیاتی هستند که شکاف بین سیستمهای قدیمی NC و تولید مدرن کاملاً خودکار را پر میکنند.
درک اینکه چه چیزی این دو فناوری را از هم جدا می کند - و اینکه چرا آسیاب های استوانه ای CNC چنین نقش مهمی را ایفا می کنند - به مهندسان و تیم های تدارکات کمک می کند تا تصمیمات آگاهانه ای در مورد سرمایه گذاری تجهیزات و طراحی فرآیند بگیرند.
NC در مقابل CNC: آنچه در واقع در زیر کاپوت متفاوت است
سیستم های NC از نوار از پیش پانچ شده یا دستورالعمل های متوالی ثابت کار می کنند. هنگامی که یک برنامه بارگذاری می شود، دستگاه آن را بدون بازخورد یا خود اصلاحی اجرا می کند. در مقابل، سیستمهای CNC از یک کنترلکننده مبتنی بر ریزپردازنده استفاده میکنند که به طور مداوم برنامهها را به صورت دیجیتالی میخواند، تنظیم میکند و ذخیره میکند. این تفاوت معماری پیامدهای عملی عمیقی دارد.
| ویژگی | سیستم NC | سیستم CNC |
|---|---|---|
| ذخیره سازی برنامه | نوار پانچ / دنباله ثابت | حافظه دیجیتال (برنامه های نامحدود) |
| بازخورد در زمان واقعی | هیچ کدام | حلقه بازخورد سنسور پیوسته |
| تنظیم پارامتر | نیاز به برنامه ریزی مجدد دستی | ویرایش های روی صفحه در چند ثانیه |
| کنترل محور | به طور معمول 2 محور | 2 تا 5 محور به طور همزمان |
| تکرارپذیری | ± 0.01 میلی متر معمولی | 0.001 ± میلی متر یا بهتر |
| وابستگی اپراتور | بالا | کم تا متوسط |
به طور خاص در سنگ زنی استوانه ای، این تفاوت ها مستقیماً به کیفیت پرداخت سطح، دقت ابعادی و زمان تغییر ترجمه می شود - سه معیاری که سودآوری را در ساخت دقیق تعریف می کند.
چرا آسیاب های استوانه ای CNC زمین وسط بحرانی را اشغال کنید
آسیابهای استوانهای CNC در تقاطع صنایع دستی با دقت بالا و خطوط تولید کاملاً خودکار قرار دارند. آنها به اندازهای پیچیده هستند که بتوانند هندسههای پیچیده را مدیریت کنند - آسیاب مخروطی، شفتهای چند قطری، شکلهای نخی - و در عین حال به اندازهای انعطافپذیر هستند که برای یک قطعه کار جدید در عرض چند دقیقه به جای چند ساعت برنامهریزی مجدد شوند.
این انعطاف پذیری ارزش تعیین کننده است. کارگاهی را در نظر بگیرید که شفت های هوافضا را در دسته های 50 تا 200 واحدی تولید می کند. یک آسیاب NC به پیکربندی مجدد فیزیکی و احتمالاً یک تکنسین راه اندازی ماهر برای هر شماره قطعه جدید نیاز دارد. یک آسیاب استوانهای CNC برنامه ذخیرهشده را بازیابی میکند، چرخه چرخپوش خودکار را اجرا میکند و تولید را آغاز میکند. کاهش زمان نصب از 2 تا 4 ساعت به کمتر از 30 دقیقه در بسیاری از برنامه های دنیای واقعی
قابلیتهای فرآیند کلیدی که NC نمیتواند مطابقت داشته باشد
- سنجش در حین فرآیند: اندازه گیری فعال در حین سنگ زنی به کنترل کننده اجازه می دهد تا به طور خودکار سایش چرخ را جبران کند و قطر را در محدوده تحمل بدون دخالت اپراتور حفظ کند.
- پانسمان چرخ اتوماتیک: کنترلکنندههای CNC روالهای پانسمان را در فواصل زمانی برنامهریزیشده اجرا میکنند و از هندسه چرخها و پرداخت سطح ثابت در طول دوره تولید اطمینان میدهند.
- چرخه سنگ زنی چند مرحله ای: پاسهای ناهموار، نیمه تمام و پایان با نرخهای تغذیه متفاوت را میتوان به صورت یک چرخه خودکار برنامهریزی کرد که هم سرعت حذف مواد و هم کیفیت سطح نهایی را بهینه میکند.
- سنگ زنی کانتور پیچیده: درون یابی همزمان محور X و Z امکان تولید سطوح منحنی یا پروفیلی را فراهم می کند که از نظر هندسی در یک ماشین استاندارد NC غیرممکن است.
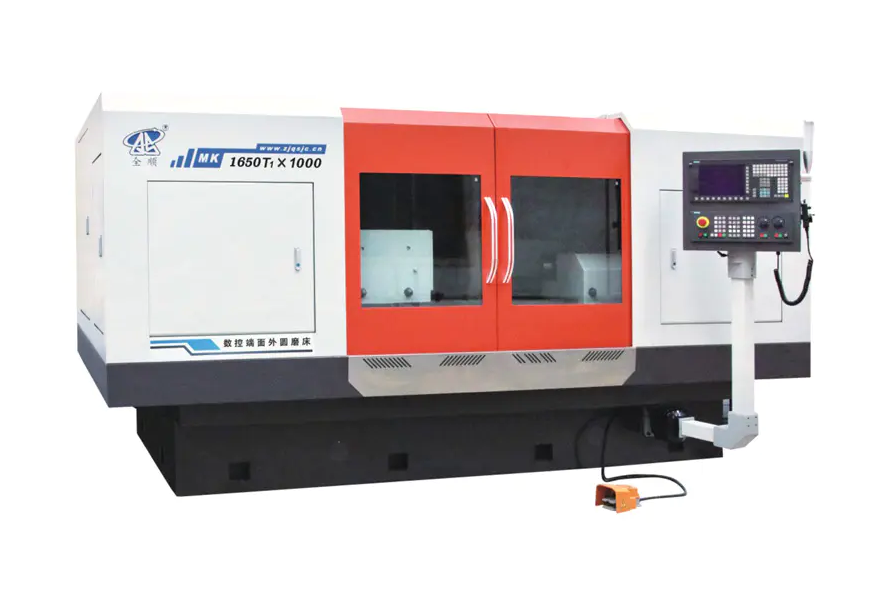
معیارهای دقیق: چه سنگ زنی استوانه ای CNC در واقع به دست می آورد
دقت یک ادعای انتزاعی نیست - قابل اندازهگیری است و اعداد در تعیین اجزای یاتاقانها، سیلندرهای هیدرولیک، گیربکسها یا شفتهای توربین اهمیت دارند.
- تحمل ابعادی: آسیابهای استوانهای CNC درجه تولید معمولاً به تحمل قطر IT5 (تقریباً 0.001 ± میلیمتر در شفت 50 میلیمتری) میرسند، با سیستمهای سطح بالا که در محیطهای کنترلشده به IT4 یا IT3 میرسند.
- پرداخت سطح: مقادیر Ra 0.2-0.4 میکرومتر در آسیاب نهایی استاندارد هستند. با چرخ های دانه ریز و پارامترهای کنترل شده، Ra زیر 0.1 میکرومتر قابل دستیابی است.
- گرد بودن: سیستمهای CNC با دوکهای سر کار هیدرواستاتیک میتوانند به خطاهای گردی زیر 0.2 میکرومتر دست یابند که برای تحمل سنگزنی مسابقهای حیاتی است.
- استوانه ای بودن: در طول قطعه کار 500 میلی متر، انحراف استوانه ای 1 تا 3 میکرومتر با کالیبراسیون مناسب ماشین و جبران حرارتی قابل دستیابی است.
در مقایسه، آسیابهای استوانهای NC معمولاً تلورانسهایی را در محدوده IT7-IT6 ارائه میکنند که برای اجزای مکانیکی عمومی کافی است اما برای یاتاقانهای دقیق، اجزای تزریق سوخت یا شفتهای دستگاه پزشکی کافی نیست.
صنایع کجا آسیاب های استوانه ای CNC غیر قابل مذاکره هستند
چندین بخش به سنگزنی استوانهای CNC بهعنوان یک مرحله حیاتی فرآیند وابسته هستند، نه یک راحتی:
قطعات پیشرانه خودرو
میل بادامک، میل لنگ، شفت انتقال و حلقههای حسگر ABS نیاز به سنگ زنی تا IT5 یا بهتر دارند، با روکشهای سطحی کمتر از 0.4 میکرومتر Ra. تامین کنندگان خودرو با حجم بالا معمولاً آسیاب های استوانه ای CNC را در سلول های خودکار اجرا می کنند و زمان چرخه کمتر از 90 ثانیه در هر قطعه را برای شفت های با قطر متوسط به دست می آورند.
هوافضا و دفاع
محرکهای ارابه فرود، فرمهای ریشه پرههای توربین و قرقرههای سوپاپ هیدرولیک هم به دقت بسیار بالا و هم قابلیت ردیابی کامل فرآیند نیاز دارند. سیستمهای CNC مسیر حسابرسی دیجیتالی را فراهم میکنند – ثبت نرخهای خوراک واقعی، فواصل پانسمان و دادههای اندازهگیری در حین فرآیند – که استانداردهای کیفیت هوافضا به آن نیاز دارند.
تولید بلبرینگ
سنگ زنی حلقه ای داخلی و خارجی برای یاتاقان های دقیق (ABEC 5، 7، و 9 درجه) شاید سخت ترین کاربرد برای سنگ زنی استوانه ای باشد. یاتاقانهای ABEC 7 به گردی در 2.5 میکرومتر و تحملهای قطری ± 2.5 میکرومتر نیاز دارند که فقط با سیستمهای CNC مجهز به گیج فعال و پایههای دستگاه میرایی لرزش قابل دستیابی است.
ساخت دستگاه های پزشکی
شفت ابزار جراحی، ساقه ایمپلنت های ارتوپدی، و اجزای هندپیس دندانی از آلیاژهای تیتانیوم و فولاد ضد زنگ تا تحمل 0.005± میلی متر یا محکم تر آسیاب می شوند. الزامات زیست سازگاری علاوه بر این، سطوح بدون سوراخ و بدون خراش را می طلبد - نتایجی که کاملاً به پارامترهای سنگ زنی CNC دقیق و قابل تکرار بستگی دارد.
آسیاب استوانه ای CNC تنظیمات: تطبیق نوع ماشین با برنامه
همه آسیاب های استوانه ای CNC یک هدف را انجام نمی دهند. پیکربندی های اصلی هر کدام هندسه های خاص قطعه کار و سناریوهای تولید را هدف قرار می دهند:
| نوع ماشین | نوع قطعه کار | برنامه معمولی |
|---|---|---|
| آسیاب OD/ID جهانی | قطر خارجی و داخلی | کارگاه ها، نمونه اولیه، تولید مختلط |
| آسیاب CNC بدون مرکز | میله، پین، غلطک (بدون نیاز به مرکز) | بالا-volume pin and roller production |
| CNC میل بادامک / چرخ میل لنگ | شفت های چند لوبی یا غیرعادی | اجزای موتور خودرو |
| چرخ رزوه CNC | شفت های رزوه دار، پیچ های سربی | پیچ های سربی دقیق، شفت های بال اسکرو |
| آسیاب غوطه ور CNC | ویژگی های کوتاه و با قطر خاص | صندلی های بلبرینگ، سنگ زنی ژورنال |
انتخاب پیکربندی اشتباه - به عنوان مثال، استفاده از یک آسیاب OD جهانی برای کاربرد میل بادامک با حجم بالا - منجر به زمان چرخه دو تا سه برابر بیشتر از یک آسیاب میل بادامک CNC اختصاصی با درون یابی محور C می شود.
عوامل عملیاتی حیاتی که نتایج سنگ زنی CNC را تعیین می کنند
داشتن یک آسیاب استوانه ای CNC به طور خودکار دقت را تضمین نمی کند. چندین متغیر عملیاتی باید مدیریت شوند تا توانایی کامل دستگاه استخراج شود:
پایداری حرارتی
سنگ زنی گرمایی ایجاد می کند که باعث انبساط قطعه کار و قاب ماشین می شود. تغییر درجه حرارت فقط 1 درجه سانتیگراد در یک شفت فولادی 300 میلی متر طول تقریباً 3.5 میکرومتر تغییر ابعادی ایجاد می کند. آسیابهای CNC مورد استفاده برای کارهای زیر میکرونی به خنککننده با دمای کنترلشده، پروتکلهای گرم کردن دستگاه به مدت 30 تا 60 دقیقه و اتاقهای آسیاب کنترلشده با آب و هوا در دمای 0.5±20 درجه سانتیگراد نیاز دارند.
انتخاب چرخ و پانسمان
مشخصات ساینده - نوع دانه، اندازه شن، سختی پیوند و ساختار - باید با مواد قطعه کار، پرداخت مورد نیاز و سرعت حذف مطابقت داشته باشد. یک چرخ نامناسب در یک دستگاه CNC نتایج ضعیفی را ایجاد می کند که در یک دستگاه NC وجود دارد. پارامترهای پانسمان چرخ (سرب، عمق، نسبت همپوشانی) برنامه ریزی شده در چرخه CNC به اندازه خود پارامترهای سنگ زنی حیاتی هستند.
کار و تراز
سنگ زنی بین مرکز به مراکز مرده به درستی زمین و تراز شده نیاز دارد. ریزش فقط 5 میکرومتر در مرکز می تواند مستقیماً به خطای گرد شدن قسمت نهایی تبدیل شود. تکیه های ثابت برای قطعات کار طولانی باید به درستی قرار گرفته و تنظیم شوند، زیرا کنترل CNC نمی تواند ناهماهنگی مکانیکی در تنظیم محل کار را جبران کند.
یکپارچه سازی سنجش در فرآیند
آسیاب های استوانه ای CNC مدرن مجهز به گیج های هوا یا تماسی، قطر قطعه کار را در حین آسیاب اندازه گیری می کنند. گیج دادههای بیدرنگ را به کنترلکننده میرساند، که بهطور خودکار فید ورودی را برای جبران سایش چرخ تنظیم میکند. بدون این حلقه بازخورد، اپراتورها باید اندازهگیریها و افستها را به صورت دستی انجام دهند - تغییرپذیری انسانی را که سیستمهای CNC برای حذف آن طراحی شدهاند، دوباره معرفی کنند.
وقتی آسیاب NC هنوز منطقی است
با وجود مزایای واضح سیستم های CNC، سنگ زنی استوانه ای NC کاربردهای قانونی را در زمینه های خاص حفظ می کند:
- تولید ساده و اختصاصی: تولید تک جزئی و با حجم بالا از یک قطعه هندسی ساده (به عنوان مثال، یک پین استوانه ای ساده با تحمل IT7) ممکن است هزینه و پیچیدگی بالاتر تجهیزات CNC را توجیه نکند.
- فروشگاه های تعمیر و نگهداری کم هزینه: تأسیساتی که گاه به گاه در داخل خانه بازسازی شفت های فرسوده را انجام می دهند، که در آن تلورانس های 0.01-0.02 ± میلی متر قابل قبول است، می توانند آسیاب های NC را به طور موثر کار کنند.
- مناطق با تخصص محدود CNC: در برخی از محیطهای تولیدی، ماشینهای NC ترجیح داده میشوند زیرا به جای دانش برنامهنویسی به مهارتهای مکانیکی متکی هستند - اگرچه این یک ملاحظه فزاینده نادر است زیرا آموزش اپراتور CNC به طور گسترده در دسترس است.
برای هر برنامهای که به تلورانسهای سختتر از IT6، هندسههای پیچیده، انواع قطعات چندگانه یا قابلیت ردیابی فرآیند مستند نیاز دارد، سنگزنی NC از نظر عملکردی ناکافی است و یک جایگزین کمهزینه نیست.
ادغام با اکوسیستم های تولیدی مدرن
آسیاب های استوانه ای CNC به طور فزاینده ای نه به عنوان ماشین های مستقل بلکه به عنوان گره های شبکه ای در محیط های تولید دیجیتال عمل می کنند. این قابلیت یکپارچه سازی در سیستم های NC وجود ندارد و بعد دیگری از شکاف فناوری را نشان می دهد:
- اتصال DNC (کنترل عددی مستقیم): برنامه ها از یک سرور مرکزی به کنترل کننده ماشین منتقل می شوند و بارگذاری دستی برنامه را حذف می کنند و خطر استفاده از برنامه های قطعه قدیمی را کاهش می دهند.
- صادرات داده SPC: اندازهگیریهای گیج در فرآیند ثبت میشوند و به نرمافزار کنترل فرآیند آماری صادر میشوند، که امکان نظارت بر زمان واقعی Cpk و تشخیص زودهنگام رانش فرآیند را فراهم میکند - قبل از تولید قطعات خارج از تحمل.
- ادغام ربات: آسیابهای CNC با رابطهای ارتباطی استاندارد (OPC-UA، MTConnect) را میتوان در سلولهای بارگیری/تخلیه خودکار ادغام کرد و عملیات سنگزنی چراغهای خاموش را در طول شیفتهای غیرفعال امکانپذیر میکند.
- نگهداری پیش بینی کننده: سنسورهای ارتعاش و نظارت بر بار دوک، دادهها را به پلتفرمهای تحلیلی میخورند که لعاب چرخها، سایش یاتاقانها، یا مشکلات سیستم خنککننده را قبل از ایجاد ضایعات یا آسیب ماشین پیشبینی میکنند.
یک سلول سنگ زنی استوانه ای CNC کاملاً یکپارچه می تواند نرخ ضایعات را 60 تا 80 درصد در مقایسه با فرآیندهای NC وابسته به اپراتور کاهش دهد. ، بر اساس مطالعات موردی مستند در محیط های تامین کننده خودرو که در آن مقادیر Cpk از زیر 1.0 به بالای 1.67 پس از انتقال به CNC با اندازه گیری فعال بهبود یافته است.
انتخاب الف آسیاب استوانه ای CNC : چک لیست مشخصات کاربردی
هنگام ارزیابی آسیابهای استوانهای CNC برای یک کاربرد خاص، پارامترهای مشخصات زیر باید در برابر الزامات تولید تأیید شوند:
- طول آسیاب و قطر نوسان: اطمینان حاصل کنید که ظرفیت دستگاه حداکثر ابعاد قطعه کار را با حاشیه پوشش می دهد.
- دقت دوک سر کار و دم: درخواست مشخصات runout; کاربردهای دقیق به خروجی دوک زیر 1 میکرومتر نیاز دارند.
- تعداد محورهای CNC: دو محور (X، Z) بیشتر کارهای استوانه ای را پوشش می دهد. محور C را برای فرم های غیر گرد، محور B را برای چرخاننده پیوست سنگ زنی داخلی اضافه کنید.
- پیکربندی سر چرخ: سرهای تک، دوقلو یا چند چرخ بر انعطاف پذیری تأثیر می گذارند. سرهای دوقلو امکان سنگ زنی OD و ID را به طور همزمان فراهم می کنند.
- سیستم اندازه گیری: اندازه گیری هوا در فرآیند برای دقت ترجیح داده می شود. اندازه گیری پس از فرآیند با بازخورد افست خودکار حداقل برای عملیات بدون سرنشین است.
- پلت فرم کنترلر: بررسی در دسترس بودن چرخههای آسیاب مخصوص کاربرد (نوسان، غوطهور شدن، تراورس) و سازگاری با سیستمهای DNC کارخانه.
- فیلتراسیون سیستم خنک کننده: سنگ زنی دانه ریز برای Ra زیر 0.2 میکرومتر به مایع خنک کننده فیلتر شده تا 10 میکرومتر یا ریزتر نیاز دارد تا از خراش سطح در اثر ذرات ساینده جلوگیری شود.


