 0086-15068518279 (چینی)/001-5416026691 (انگلیسی)


 در
برای استفاده از ماشین سنگ زنی استوانه ای CNC، ابتدا باید قطعه کار را گیره و ابزار را تنظیم کنید. سپس، برنامه ماشینکاری (G-code) را در سیستم CNC وارد یا فراخوانی کنید. سرعت چرخ سنگ زنی، سرعت تغذیه و سیستم خنک کننده را از طریق صفحه کنترل روشن/خاموش کنید. در نهایت، حالت چرخه خودکار را برای سنگ زنی دقیق شروع کنید. عملیات اصلی تضمین تطابق دقیق بین محور قطعه کار و مسیر حرکت چرخ سنگ زنی برای دستیابی به تحمل ابعادی در سطح میکرون و الزامات زبری سطح است.
آشنایی با اجزای اصلی یک ماشین سنگ زنی استوانه ای CNC
قبل از پرداختن به فرآیند عملیاتی، درک ساختار اساسی تجهیزات سنگ زنی دقیق ضروری است. الف دستگاه سنگ زنی استوانه ای CNC عمدتاً از یک تخت، سر استوک (محرک چرخش قطعه کار)، دم، سر چرخ سنگ زنی (نصب چرخ سنگ زنی) و سیستم کنترل عددی مهم CNC تشکیل شده است.
سیستم CNC: مسئول کنترل اتصال بین محور X (تغذیه چرخ سنگ زنی) و محور Z (حرکت طولی جدول).
سروو درایو: ثبات دقت تغذیه را تضمین می کند و مستقیماً بر اثر سنگ زنی استوانه ای خارجی تأثیر می گذارد.
رویه های عملیاتی دقیق برای ماشین سنگ زنی استوانه ای CNC
1. روشن شدن و بازگشت مبدا
پس از روشن شدن، باید عملیات «بازگشت صفر» انجام شود. این اجازه می دهد تا ماشین سنگ زنی CNC سیستم مختصات مکانیکی خود را ایجاد کند و از دقت مطلق مسیرهای ماشینکاری بعدی اطمینان حاصل کند.
2. بستن و تراز قطعه کار
با توجه به شکل قطعه کار، تکیه گاه سوراخ مرکزی یا گیره چاک را انتخاب کنید. برای اطمینان از صاف بودن محور چرخش، از نشانگر شماره گیری برای بررسی خروجی شعاعی قطعه کار استفاده کنید.
3. برنامه نویسی و ورودی
برنامه ماشینکاری را از طریق ورودی دستی داده (MDI) یا درایو فلش USB وارد کنید. برنامه باید شامل موارد زیر باشد:
- تنظیمات سرعت خطی چرخ سنگزنی
- پارامترهای تغذیه قطعهبندی شده برای سنگ زنی خشن، آسیاب ریز و سنگ زنی بدون جرقه
- داده های جبرانی برای پانسمان چرخ سنگ زنی
4. تنظیم ابزار و تنظیم مختصات قطعه کار
موقعیت مرجع چرخ سنگ زنی و سطح قطعه کار را با استفاده از ابزار تنظیم یا روش "آزمایش جرقه" تعیین کنید. این مرحله دقت اولیه ماشینکاری CNC را تعیین می کند.
5. ماشینکاری و خنک کننده خودکار
نازل مایع خنک کننده را راه اندازی کنید (آن را با نقطه سنگ زنی تراز کنید) و روی "شروع چرخه" کلیک کنید. اپراتورها باید فرآیند سنگ زنی را از طریق نظارت بر صدا و جرقه نظارت کنند.
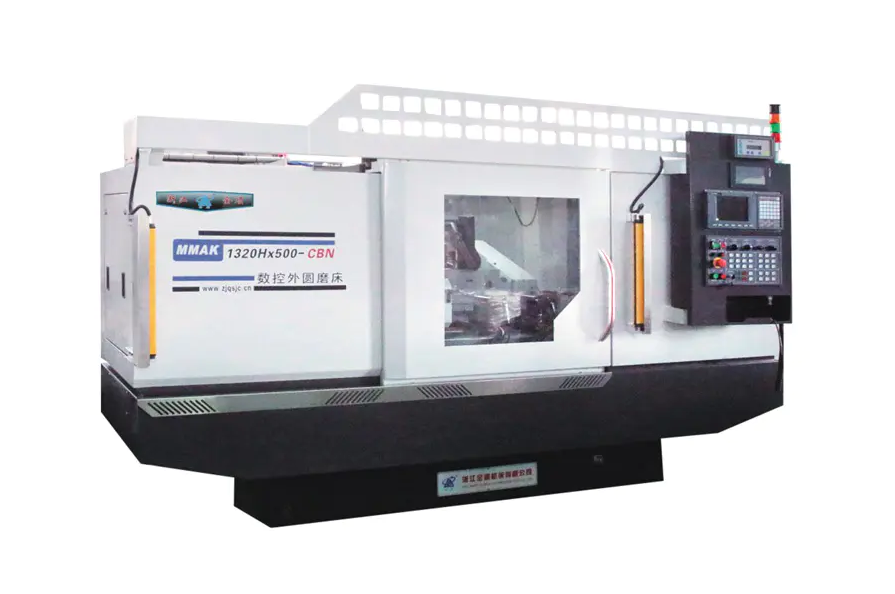
عناصر اصلی برای بهبود کیفیت ماشینکاری در ماشین های سنگ زنی استوانه ای CNC
تنها اتکا به برنامه های اتوماسیون در هنگام کار کافی نیست دستگاه سنگ زنی استوانه ای CNCs . برای دستیابی به ماشینکاری دقیق زیر میکرون، بهینه سازی عمیق در سه بعد ضروری است: وضعیت چرخ، کنترل تغییر شکل حرارتی، و داده موقعیت یابی.
1. پانسمان دقیق و نگهداری از ویژگی های چرخ سنگ زنی
ریزساختار چرخ سنگ زنی به طور مستقیم پایان سطح سنگ زنی استوانه ای خارجی را تعیین می کند. در حالی که سیستم CNC می تواند تغذیه را کنترل کند، نمی تواند به طور خودکار حالت مات شدن چرخ سنگ زنی را تغییر دهد.
جزئیات فنی: تیزی کمد الماس باید حفظ شود. نرخ تغذیه طولی در طول پانسمان باید به طور انعطافپذیری مطابق با الزامات خشن کردن و سنگ زنی نهایی تنظیم شود - نرخ تغذیه بزرگتری میتواند برای پانسمان خشن برای بهبود راندمان برش استفاده شود، در حالی که نرخ تغذیه بسیار کمی برای تکمیل لازم است تا لبههای ریز آسیاب روی سطح چرخ آسیاب ایجاد شود.
ارزش: پانسمان منظم و علمی به طور موثری از ایجاد لکه های سطحی (خطوط مواج) جلوگیری می کند و به طور قابل توجهی خطر سوختگی ساییده را کاهش می دهد.
2. پایداری حرارتی دینامیکی و مدیریت خنک کننده
سنگ زنی اساساً یک فرآیند حذف با انرژی بالا است که گرمای آسیاب قابل توجهی تولید می کند. در تجهیزات سنگ زنی دقیق، تغییر شکل حرارتی یک "قاتل پنهان" است که منجر به انحرافات ابعادی می شود.
جزئیات فنی: خنککننده نه تنها سطح را خنک میکند، بلکه زبالههای آسیاب شده را نیز میشوید و از گرفتگی چرخها جلوگیری میکند. یک سیستم خنک کننده با دمای ثابت توصیه می شود تا اطمینان حاصل شود که دمای مایع خنک کننده با دمای بستر دستگاه در نوسان است. به طور همزمان، زاویه نازل خنک کننده باید دقیقاً به سمت "منطقه گوه ای شکل" منطقه آسیاب باشد تا تبادل حرارتی به حداکثر برسد.
ارزش: مدیریت تعادل حرارتی خوب به طور موثر انبساط حرارتی شعاعی قطعه کار را کنترل میکند و اطمینان حاصل میکند که سازگاری ابعادی در حداقل تحملها در طول ماشینکاری مداوم یک دسته از قطعات باقی میماند.
3. مبدأ فیزیکی و یکپارچگی سوراخ مرکز
برای دستگاه سنگ زنی استوانه ای CNCs با استفاده از تکیه گاه های مرکزی، سوراخ مرکزی قطعه کار، داده هندسی چرخشی آن است.
جزئیات فنی: قبل از بستن، سوراخ های مرکزی در هر دو انتهای قطعه کار باید به شدت از نظر فرورفتگی، رسوب اکسید یا براده ها بررسی شوند. توصیه می شود از مراکز زمینی با دقت بالا و استفاده از گریس پرفشار اختصاصی روی سطوح تماس استفاده کنید. اگر سوراخ مرکزی دارای خطای هندسی 0.01 میلی متر باشد، پس از بزرگنمایی چرخشی، خطای منعکس شده در گرد بودن قطعه کار ممکن است به طور تصاعدی افزایش یابد.
ارزش: اطمینان از تمیزی و گرد بودن موقعیت مرجع برای دستیابی به هم محوری بالا و ماشین کاری گردی بالا اساسی است و همچنین پیش نیازی برای به حداکثر رساندن تکرارپذیری سیستم CNC است.
اقدامات احتیاطی ایمنی: هنگام کار با تجهیزات سنگ زنی خودکار، باید از تجهیزات حفاظتی مناسب استفاده شود. باز کردن درب ایمنی در حالی که چرخ سنگ زنی با سرعت بالا می چرخد اکیداً ممنوع است و چرخ سنگ زنی باید به طور مرتب از نظر ترک خوردگی بررسی شود تا از خطر انفجار در چرخش با سرعت بالا جلوگیری شود.
استفاده ماهرانه از ماشینهای سنگزنی استوانهای CNC نه تنها به درک برنامهنویسی نرمافزار، بلکه به حساسیت به مونتاژ مکانیکی و پارامترهای فرآیند نیاز دارد.


