 0086-15068518279 (چینی)/001-5416026691 (انگلیسی)


 در
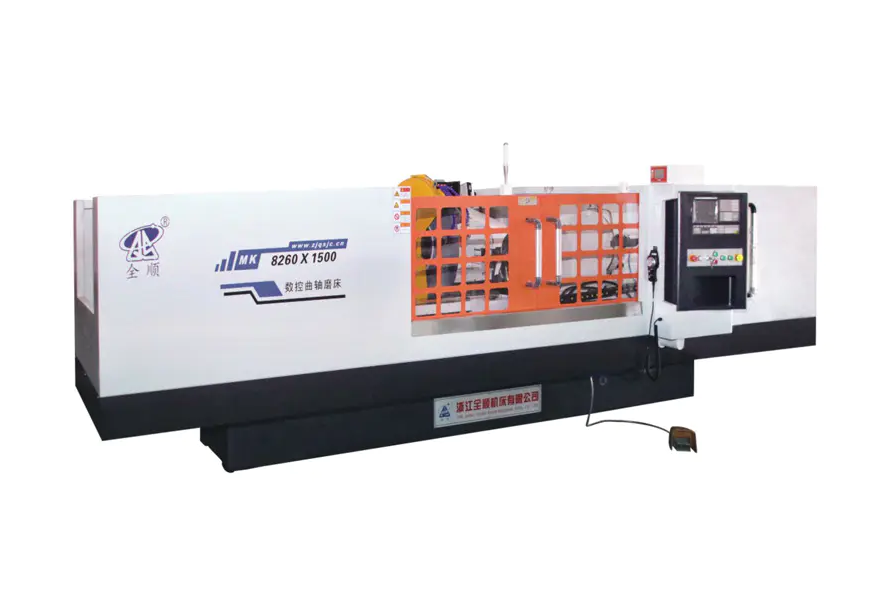
ارزیابی دقت و تکرارپذیری الف آسیاب میل لنگ CNC نیاز به اندازه گیری سیستماتیک دارد دقت ابعادی، تلورانس های هندسی و سازگاری فرآیند در چندین چرخه ماشینکاری رویکرد اصلی ترکیبی از کاوش روی ماشین، تأیید CMM (ماشین اندازهگیری مختصات) و تجزیه و تحلیل کنترل فرآیند آماری (SPC) است. یک چرخ میل لنگ CNC به خوبی کالیبره شده باید به آن دست یابد گردی در 0.001 ± میلی متر ، تحمل قطر در داخل 0.002 ± میلی متر و یک مقدار Cpk از 1.33 یا بالاتر قابلیت تولید در نظر گرفته شود.
فرآیند ارزیابی یک بررسی یکباره نیست - این یک پروتکل ساختاری است که شامل صلاحیت ماشین، بازرسی قطعه کار و تجزیه و تحلیل بلندمدت قابلیت است.
معیارهای دقیق کلیدی برای سنگ زنی میل لنگ CNC
قبل از اجرای هر آزمایشی، تعیین اینکه کدام پارامترها "دقت" را برای یک چرخ میل لنگ تشکیل می دهند ضروری است. این معیارها مستقیماً بر عملکرد موتور و طول عمر قطعات تأثیر می گذارد.
- تحمل قطر مجله: به طور معمول ± 0.002-0.005 میلی متر برای میل لنگ با عملکرد بالا.
- گرد بودن (دایره ای): برای ژورنال های اصلی و پین باید بین 0.001-0.003 میلی متر باشد.
- استوانه ای بودن: انحراف مخروطی و بشکه را در طول ژورنال، معمولاً 0.002 میلیمتر اندازهگیری میکند.
- زبری سطح (Ra): هدف Ra ≤ 0.4 میکرومتر برای سطوح تماس یاتاقان.
- دقت پرتاب پین ژورنال: انحراف مرکز پین نسبت به محور اصلی، معمولا ≤0.005 میلی متر.
- تعیین موقعیت زاویه ای ژورنال های پین: برای زمان بندی موتور بسیار مهم است. خطای زاویه ای نباید از ± 0.05 درجه تجاوز کند.
این معیارها طرح اندازه گیری را تشکیل می دهند. هر پروتکل ارزیابی باید به هر یک از آنها با ابزار و روش مناسب رسیدگی کند.
صلاحیت ماشین: نقطه شروع
قبل از شروع سنگ زنی قطعه کار، خود دستگاه باید از طریق آزمایش های صلاحیت هندسی و دینامیکی تأیید شود. این آزمایشها مشخص میکنند که آیا ساختار مکانیکی دستگاه میتواند از تلورانسهای ادعا شده پشتیبانی کند یا خیر.
تست های دقت هندسی
از تداخل سنج لیزری یا میله توپ دقیق برای بررسی:
- صافی محور تراورس سر چرخ سنگ زنی (محور X): هدف ≤ 0.002 میلی متر/300 میلی متر
- موازی بودن محور دوک چرخ و محور سر کار/دم: ≤ 0.003 میلی متر/500 میلی متر
- خروجی دوک چرخ سنگ زنی: ≤ 0.001 میلی متر
- خروجی دوک سر کار: ≤ 0.002 میلی متر
ارزیابی پایداری حرارتی
رانش حرارتی منبع اصلی خطای ابعادی در سنگ زنی CNC است. دستگاه را حداقل در دمای کارکرد روشن کنید 60-90 دقیقه قبل از انجام اندازه گیری های دقیق جابجایی حرارتی دوک سنگ زنی را با استفاده از حسگر خازنی در فواصل 15 دقیقه اندازه گیری کنید. یک ماشین پایدار باید نمایش داده شود کمتر از 0.003 میلی متر رانش حرارتی بعد از گرم کردن
سنجش روی ماشین: کنترل دقیق زمان واقعی
مدرن آسیاب میل لنگ CNCs یکپارچه سازی سیستم های اندازه گیری در فرآیند که به طور مداوم قطر قطعه کار را در طول سنگ زنی اندازه گیری می کند. این حلقه بازخورد فعال مستقیم ترین روش برای کنترل دقت ابعادی است.
برای ارزیابی اثربخشی گیج روی ماشین:
- یک ژورنال تست را به قطر اسمی آسیاب کنید و قرائت گیج را در زمان خروج جرقه ثبت کنید.
- قطعه کار را بردارید و همان ژورنال را با یک گیج هوای کالیبره شده یا CMM اندازه گیری کنید.
- تفاوت بین خواندن روی ماشین و اندازه گیری آفلاین را محاسبه کنید.
- این کار را در 10 قسمت متوالی تکرار کنید تا خطای همبستگی سنج مشخص شود.
یک سنج در حین فرآیند که به خوبی کار می کند باید با نتایج CMM در داخل همبستگی داشته باشد 0.001 ± میلی متر . انحرافات فراتر از این نشان دهنده سایش گیج، مشکلات نصب یا آلودگی مایع خنک کننده است.
بازرسی پس از فرآیند با CMM و تست گرد
اندازه گیری خارج از ماشین عینی ترین داده ها را برای ارزیابی دقیق فراهم می کند. دو ابزار ضروری هستند:
دستگاه اندازه گیری مختصات (CMM)
بازرسی CMM قطر، استوانه و دقت پرتاب را ثبت می کند. برای ارزیابی میل لنگ، یک کاوشگر اسکن کننده به یک کاوشگر لمسی ارجحیت دارد زیرا صدها نقطه را در هر مجله جمع آوری می کند و داده های آماری قوی ارائه می دهد. حداقل اندازه گیری کنید 3 مقطع در هر مجله (هر دو انتهای و مرکز) با استفاده از حداقل 36 امتیاز در هر مقطع .
تستر گردی/فرم
یک تستر گرد اختصاصی (نوع تیلور هابسون یا معادل آن) وضوح بسیار بالاتری را برای دایره و موج سطحی نسبت به CMM ارائه می دهد. از یک دوک دقیق با عدم قطعیت زاویه ای در زیر استفاده می کند 0.01 ثانیه قوس . این ابزار برای ارزیابی ضروری است:
- خطای گرد بودن بر اساس ISO 12181
- لوبینگ (خطاهای هارمونیک اعداد فرد ناشی از اتصال بدون مرکز)
- موج دار بودن (خطاهای فرکانس میانی فضایی مرتبط با صدای چرخ ها)
تست تکرارپذیری: رویکرد R&R و SPC Gauge
تکرارپذیری فقط مربوط به یک بخش خوب نیست - بلکه در مورد آن است خروجی ثابت در طول یک دوره تولید . دو روش ساختاریافته این قابلیت را تعریف می کنند:
تکرارپذیری و تکرارپذیری گیج (Gauge R&R)
این مطالعه تغییرات سیستم اندازهگیری را از تغییرات قطعه واقعی جدا میکند. رویه:
- 10 ژورنال میل لنگ را انتخاب کنید که محدوده قطر مورد انتظار را در بر می گیرد.
- 2 تا 3 عملگر داشته باشید که هر کدام 10 قسمت را، هر کدام 3 بار، به ترتیب تصادفی اندازه گیری کنند.
- %GRR = (Gauge R&R variation / total variation) × 100 را محاسبه کنید.
معیارهای پذیرش: %GRR ≤ 10% عالی است؛ 10-30٪ حاشیه ای است. قبل از اینکه به داده های تولید اعتماد شود، بالای 30 درصد نیاز به اقدام اصلاحی دارد.
کنترل فرآیند آماری (SPC) و قابلیت فرآیند
حداقل آسیاب کنید 25-30 میل لنگ متوالی تحت شرایط کنترل شده و قطر ژورنال اصلی را برای هر قسمت ثبت کنید. داده ها را بر روی نمودار کنترل X-bar و R رسم کنید، سپس محاسبه کنید:
- Cp (قابلیت فرآیند): اقدامات نسبت به تحمل گسترش می یابد. Cp هدف ≥ 1.67.
- Cpk (شاخص قابلیت فرآیند): حسابهایی برای تمرکز فرآیند. Cpk هدف ≥ 1.33 برای تولید استاندارد؛ ≥ 1.67 برای مجلات انتقادی.
- انحراف معیار (σ): باید کمتر از 1/6 تحمل دو طرفه باشد.
خلاصه ارزیابی: معیارها و آستانه پذیرش
| پارامتر | روش اندازه گیری | آستانه پذیرش |
|---|---|---|
| قطر مجله | CMM / هوا سنج | 0.002 ± میلی متر |
| گرد بودن | گرد بودن Tester | ≤ 0.001 میلی متر |
| استوانه ای | اسکن CMM | ≤ 0.002 میلی متر |
| زبری سطح Ra | تماس با پروفایلمتر | ≤ 0.4 میکرومتر |
| دقت پرتاب پین | CMM | ≤ 0.005 میلی متر |
| موقعیت پین زاویه ای | CMM / رمزگذار چرخشی | ≤ ± 0.05 درجه |
| قابلیت پردازش (Cpk) | تجزیه و تحلیل SPC | ≥ 1.33 |
| گیج R&R (%) | مطالعه R&R گیج | ≤ 10% |
| همبستگی گیج روی ماشین | در مقابل CMM آفلاین | 0.001 ± میلی متر |
منابع رایج تلفات دقیق و نحوه شناسایی آنها
هنگامی که نتایج ارزیابی خارج از آستانه های بالا قرار می گیرند، علت اصلی باید به طور سیستماتیک ردیابی شود. رایج ترین منابع دقت کاهش یافته در آسیاب میل لنگ CNCs شامل:
- عدم تعادل چرخ یا خطاهای پانسمان: باعث ایجاد علائم پچ پچ در نمایه های گردی به عنوان لوبینگ با فرکانس بالا می شود. راه حل: چرخ را دوباره متعادل کنید و با سرب ریزتر لباس بپوشانید.
- سایش یاتاقان سر کار یا دم: به صورت افزایش خروجی روی قطعه کار در حال چرخش نشان داده می شود. قابل تشخیص با نشانگر شماره گیری دقیق در دماغه دوک.
- رشد حرارتی در طول دوره های تولید طولانی: با روند داده های CMM در طول زمان شناسایی می شود - اگر قطر به تدریج در یک جهت تغییر کند، جبران حرارتی یا چرخه گرم کردن مورد نیاز است.
- ناهماهنگی فیکسچر یا گیره: نتایج در تنوع بخشی به قسمت در دقت پرتاب. با استفاده از آچار گشتاور نیروی گیره ثابت را بررسی کنید و اندازه گیری را تکرار کنید.
- خطای درون یابی کنترلر CNC: به صورت خطاهای موقعیت زاویه ای در ژورنال های پین ظاهر می شود. با بررسی رزولوشن رمزگذار محور C و تنظیمات جبران برگشت عکس، تأیید کنید.
ایجاد یک برنامه ارزیابی مجدد دوره ای
یک بار صلاحیت برای تضمین تولید بلند مدت کافی نیست. ارزیابی دقیق باید از یک برنامه چند لایه پیروی کند:
- هر تغییر تولید: با استفاده از یک گیج حلقه اصلی مرجع، همبستگی گیج در فرآیند را تأیید کنید. قسمت اول و آخر اجرا را با CMM بررسی کنید.
- هفتگی: یک نمونه SPC 10 قسمتی را اجرا کنید و Cpk را دوباره محاسبه کنید. وضعیت چرخ و سایش ابزار پانسمان را بررسی کنید.
- ماهانه: با استفاده از تداخل سنج لیزری و تست میله توپ، یک ممیزی دقیق هندسی کامل انجام دهید.
- سالانه یا بعد از تعمیر و نگهداری عمده: صلاحیت مجدد کامل ماشین از جمله پایداری حرارتی، خروجی دوک، و مطالعه R&R گیج.
تجزیه و تحلیل روند از این بررسی های دوره ای اجازه می دهد تا تعمیر و نگهداری پیشگیرانه قبل از کاهش دقت کمتر از مشخصات - کاهش نرخ ضایعات و زمان توقف برنامه ریزی نشده به طور قابل توجهی.


