 0086-15068518279 (چینی)/001-5416026691 (انگلیسی)


 در
پاسخ مستقیم
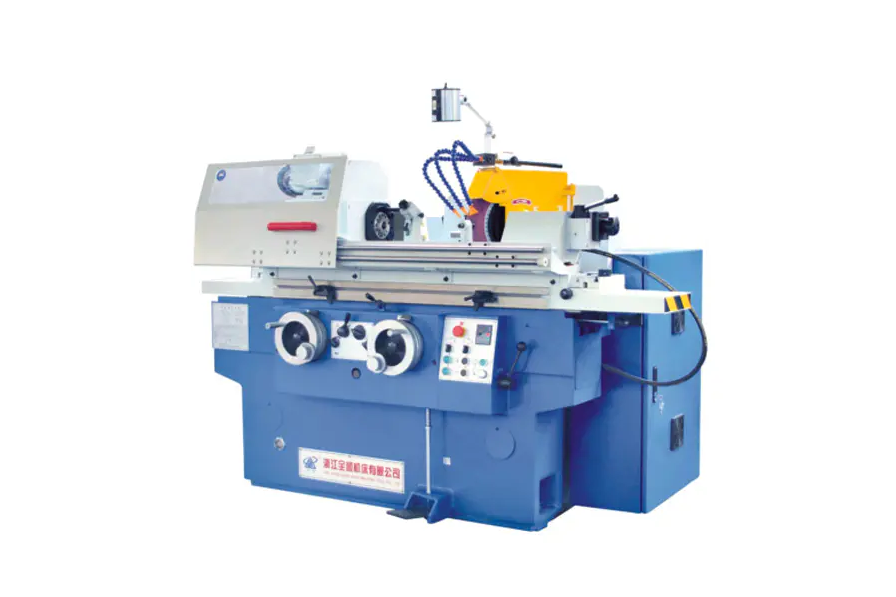
A ماشین سنگ زنی این کار با چرخاندن یک چرخ ساینده با سرعت بالا در برابر یک قطعه کار برای حذف مواد از طریق سایش، شکل دادن سطح به تحمل ابعاد دقیق عمل می کند. دانههای ساینده چرخ بهعنوان هزاران لبه برش کوچک عمل میکنند که هر کدام با هر بار عبور، تراشههای کوچکی از مواد را میتراشند.
مکانیسم اصلی
فیزیک پشت حذف مواد
در پایه خود، یک ماشین سنگ زنی انرژی دورانی را به عمل برش ساینده تبدیل می کند. چرخ سنگ زنی با سرعت های سطحی معمولاً بین می چرخد 20 و 45 متر بر ثانیه فشار دادن به قطعه کار با نیروی کنترل شده. هر دانه ساینده - معمولاً اکسید آلومینیوم، کاربید سیلیکون یا نیترید بور مکعبی (CBN) - به عنوان یک ابزار برش تک نقطه ای عمل می کند که در مقیاس میکروسکوپی عمل می کند.
هنگامی که یک دانه با قطعه کار تماس می گیرد، سه چیز به ترتیب اتفاق می افتد:
- تغییر شکل الاستیک - دانه قبل از شروع برش سطح را فشرده می کند
- شخم پلاستیک - مواد به طرفین رانده می شوند و برآمدگی ها را تشکیل می دهند
- تشکیل تراشه - دانه یک میکروتراشه عاری از مواد پایه را برش می دهد
این فرآیند میلیونها بار در دقیقه در کل صفحه چرخ تکرار میشود و مشخصهای را ایجاد میکند که سنگزنی صاف و صاف به آن معروف است. مقادیر زبری سطح Ra 0.1 تا 1.6 میکرومتر به طور معمول به دست میآیند - ریزتر از هر عملیات تراشکاری یا فرز.
45 متر بر ثانیه
حداکثر سرعت سطح چرخ معمولی
Ra 0.1 میکرومتر
زبری سطح قابل دستیابی
0.001 میلی متر
محدوده تحمل ابعادی
آناتومی
اجزای کلیدی و کاری که انجام می دهند
چرخ سنگ زنی
ابزار برش. متشکل از دانه های ساینده متصل به هم (پیوندهای شیشه ای، رزینوئیدی یا لاستیکی). درجه چرخ (سختی) و ساختار (فاصله دانه ها) بر اساس مواد و الزامات نهایی انتخاب می شوند.
سر چرخ / دوک نخ ریسی
موتور اسپیندل و یاتاقان هایی که چرخ را می چرخانند در خود جای می دهد. سفتی اسپیندل بسیار مهم است - حتی 0.001 میلیمتر خروجی باعث ایجاد علامتهای پچ پچ روی سطح نهایی میشود.
میز کار
قطعه کار را نگه می دارد و عبور می دهد. در آسیاب های سطحی، میز به صورت رفت و برگشتی (به عقب و جلو) یا چرخش می شود. در آسیاب های استوانه ای، میز در امتداد محور Z حرکت می کند در حالی که قطعه کار می چرخد.
کمد
ابزاری با نوک الماس که به طور دوره ای چرخ سنگ زنی را با شکستن دانه های کدر و بازیابی هندسه چرخ دوباره تیز می کند. بدون پانسمان، راندمان آسیاب به شدت کاهش می یابد و کیفیت سطح کاهش می یابد.
سیستم خنک کننده
مایع برش (روغن محلول در آب یا خنک کننده مصنوعی) را با سرعت جریان 20 تا 100 لیتر در دقیقه به منطقه آسیاب می رساند. مایع خنککننده گرما را کاهش میدهد (دما در منطقه آسیاب میتواند به صورت محلی از 1000 درجه سانتیگراد تجاوز کند)، برش را شستشو میدهد و برش را روغن کاری میکند.
مکانیسم خوراک
کنترل می کند که چرخ چقدر با قطعه کار درگیر می شود (تغذیه / عمق برش). مکانیسمهای تغذیه دقیق تا 0.001 میلیمتر افزایش مییابند و حذف ریز مواد را امکانپذیر میسازد که سنگزنی را از فرآیندهای برش خشنتر متمایز میکند.
انواع ماشین
انواع اصلی و اصول کار آنها
هندسههای مختلف به پیکربندیهای ماشینی اساساً متفاوتی نیاز دارند. در زیر چهار نوع رایج مورد استفاده در تولید صنعتی آورده شده است:
| نوع ماشین | حرکت قطعه کار | حرکت چرخ | تحمل معمولی | برنامه مشترک |
| آسیاب سطحی | میز رفت و برگشتی یا دوار | چرخش، پایین تغذیه در هر پاس | /- 0.005 میلی متر | صفحات تخت، قالب ها، ابزار |
| آسیاب استوانه ای | بین مراکز می چرخد | می چرخد، به صورت محوری عبور می کند | /- 0.002 میلی متر | شفت، پین، رول |
| آسیاب بدون مرکز | تغذیه از طریق چرخ تنظیم | چرخ تنظیم چرخ سنگ زنی | /- 0.001 میلی متر | میله ها، لوله ها، قطعات با حجم بالا |
| آسیاب داخلی | می چرخد (یا ثابت نگه داشته می شود) | چرخ کوچک در داخل سوراخ می چرخد | /- 0.003 میلی متر | بلبرینگ نژادها، سیلندرهای هیدرولیک |
شیرجه عمیق
چگونه سنگ زنی بدون مرکز به بازده استثنایی دست می یابد
سنگ زنی بدون مرکز پربازده ترین شکل سنگ زنی استوانه ای است، زیرا اتصال قطعات را به طور کامل حذف می کند. قطعه کار روی تیغه ای بین دو چرخ قرار می گیرد:
- چرخ سنگ زنی (بزرگ، با سرعت بالا) برش واقعی را تا سرعت 60 متر بر ثانیه انجام می دهد
- چرخ تنظیم (کوچکتر، 1 تا 6 درجه کج شده) سرعت چرخش قطعه و نرخ تغذیه محوری را کنترل می کند
با کج کردن چرخ تنظیم، قطعه به طور همزمان می چرخد و به صورت محوری از طریق دستگاه رانده می شود - روشی به نام سنگ زنی "از طریق تغذیه". یک آسیاب بدون مرکز تولید می تواند بیش از 1000 قطعه کوچک استوانه ای در ساعت بدون بارگیری/تخلیه اپراتور بین قطعات.
این باعث می شود که سنگ زنی بدون مرکز فرآیند استاندارد برای قطعات با حجم بالا مانند میل سوپاپ خودرو (تلرانس 0.003/- میلی متر در قطر 6 میلی متر) و غلتک های بلبرینگ باشد.
کنترل فرآیند
پارامترهای حیاتی که بر عملکرد سنگ زنی حاکم هستند
نتایج سنگ زنی توسط چهار متغیر فرآیند متقابل تعیین می شود. اشتباه در هر یک از آنها باعث پوشش ضعیف سطح، خطای ابعادی یا آسیب حرارتی (سوختگی) می شود.
سرعت چرخ (در مقابل)
سرعت چرخ بالاتر به این معنی است که هر دانه یک تراشه نازکتر را حذف میکند، نیروهای برش را کاهش میدهد و سطح را بهبود میبخشد - اما تولید گرما را افزایش میدهد. به همین دلیل چرخ های CBN با سرعت 80 تا 120 متر بر ثانیه در سنگ زنی با سرعت بالا (HSG) کار می کنند.
سرعت قطعه کار (VW)
حرکت سریعتر قطعه کار، نرخ حذف مواد (MRR) را افزایش میدهد اما بار تراشه را افزایش میدهد. نسبت سرعت Vs/Vw معمولاً در کاربردهای آسیاب دقیق از 60:1 تا 120:1 متغیر است.
عمق برش (ae)
گذرگاههای زبر ممکن است از ae = 0.05 میلیمتر استفاده کنند. پاس های تکمیلی از 0.002 تا 0.005 میلی متر استفاده می کنند. پاس های خروج جرقه (تغذیه صفر) در پایان یک چرخه باعث می شود که انحراف دستگاه به عقب برگردد و دقت ابعاد را بهبود بخشد.
نرخ حذف مواد خاص (Q'w)
بیان شده در mm3/mm/s، این معیار بهره وری حاکم است. آسیابهای CNC مدرن Q'w را در زمان واقعی با استفاده از نظارت بر توان بهینه میکنند تا در نزدیکی آستانه سوختگی بدون عبور از آن باقی بمانند.
چالش مشترک
آسیب حرارتی: خطری که هر عملیات سنگزنی باید مدیریت کند
سنگ زنی گرمای موضعی شدید ایجاد می کند - تا 1500 درجه سانتیگراد در ناحیه تماس دانه و قطعه کار در موارد شدید - تنها میکروثانیه در هر تماس دانه دوام دارد. اگر گرما نتواند به اندازه کافی سریع دفع شود، باعث می شود:
- سوزاندن آسیاب - اکسیداسیون سطح، قابل مشاهده به صورت تغییر رنگ آبی/قهوه ای، که نشان دهنده تغییرات ریزساختاری است
- تنش کششی پسماند - که به طور چشمگیری عمر خستگی قطعات فولادی سخت شده را کاهش می دهد
- سخت شدن یا نرم شدن مجدد سطح - تغییر مشخصات سختی که عملیات حرارتی برای دستیابی به آن طراحی شده است
جلوگیری از آسیب حرارتی مستلزم ترکیبی از کاربرد خنک کننده تهاجمی (نازل های فشار بالا در فشار 50 تا 80 بار در برخی کاربردهای هوافضا)، انتخاب چرخ مناسب (ساختار باز برای برش آزاد)، و نرخ حذف محافظه کارانه مواد در پاس های پایانی است.
تجزیه و تحلیل نویز Barkhausen و پراش اشعه ایکس در صنایع حیاتی کیفیت (بلبرینگ، هوافضا) برای تأیید غیر مخرب بودن سطوح زمین از تنش کششی پسماند پس از ماشینکاری استفاده میشود.
راهنمای انتخاب
انتخاب ساینده مناسب برای مواد
انتخاب چرخ بزرگترین اهرم در بهره وری و کیفیت سطح است. ساینده نامناسب نه تنها عملکرد ضعیفی ندارد بلکه می تواند قطعه کار را بسوزاند یا ترک بخورد.
| نوع ساینده | بهترین برای | اجتناب از روشن | هزینه نسبی |
| اکسید آلومینیوم (Al2O3) | فولاد، فولاد پرسرعت، فلزات آهنی | کاربید، سرامیک | کم |
| کاربید سیلیکون (SiC) | چدن، غیر آهنی، سرامیک، سنگ | فولاد سخت شده (با واکنش شیمیایی) | کم-Medium |
| نیترید بور مکعبی (CBN) | فولاد سخت شده (بالاتر از 45 HRC)، سوپرآلیاژ | فولاد نرم، آلومینیوم | بالا |
| الماس | کاربید، سرامیک, glass, composites | فولاد (انتشار کربن باعث سایش سریع می شود) | بسیار بالا |
تکنولوژی مدرن
چگونه کنترل CNC دقت سنگ زنی را تغییر داده است
ماشینهای سنگزنی مدرن CNC بازخورد حلقه بسته را که ماشینهای معمولی نمیتوانند مطابقت دهند، یکپارچه میکنند. فن آوری های کلیدی عبارتند از:
- اندازه گیری در فرآیند - پروب های هوا یا تماس قطر قطعه کار را در حالی که سنگ زنی فعال است اندازه گیری می کند، تغذیه ورودی را به طور خودکار تنظیم می کند تا ابعاد هدف را در 0.001 میلی متر برسد.
- سنسورهای انتشار آکوستیک - هنگامی که چرخ برای اولین بار با قطعه کار یا کمد تماس می گیرد، سیگنال فرکانس بالا را تشخیص می دهد، زمان آسیاب هوا را حذف می کند و شکستگی چرخ را تشخیص می دهد.
- کنترل تغذیه تطبیقی - نظارت بر توان اسپیندل، داده ها را به CNC برمی گرداند تا سرعت حذف مواد ثابت در هنگام سایش چرخ حفظ شود
- بالانس چرخ اتوماتیک - متعادل کننده های دینامیکی در داخل فلنج چرخ عدم تعادل را در زمان واقعی اصلاح می کنند و لرزش زیر 1 گرم را در سرعت کار کاهش می دهند.
یک آسیاب استوانه ای مدرن CNC می تواند یک چرخه سنگ زنی شفت را در کمتر از 90 ثانیه با مقادیر Cpk بالاتر از 1.67 تکمیل کند - قابلیت پردازشی که آسیاب دستی در حالت دسته ای نمی تواند به آن نزدیک شود.
راهنمای عملی
آنچه که اپراتورها باید قبل از هر اجرای سنگ زنی بررسی کنند
حتی بهترین ماشین هم در صورت نادیده گرفتن بررسی های قبل از عملیات، قراضه تولید می کند. چک لیست زیر موارد با بیشترین تأثیر را پوشش می دهد:
- a را انجام دهید تست حلقه روی چرخ سنگ زنی - یک رنگ فلزی شفاف نشان دهنده عدم وجود ترک است. یک ضربت کسل کننده به این معنی است که چرخ باید دور انداخته شود
- چرخ را تأیید کنید رتبه RPM بیش از حداکثر سرعت اسپیندل با حاشیه ایمنی حداقل 25٪
- مایع خنک کننده را بررسی کنید غلظت و سرعت جریان قبل از شروع - خنک کننده تخریب شده حتی در پارامترهای محافظه کار می سوزد
- چرخ را بپوش در شروع هر کار جدید یا پس از بیش از 30 دقیقه زمان بیکاری برای بازیابی وضوح برش
- قطعه کار را تایید کنید استحکام ثابت - یک قطعه کار که می لرزد باعث ایجاد علائم پچ پچ در فرکانس های 500 تا 2000 هرتز می شود و سطح را خراب می کند.
- بازرسی کنید محافظ جرقه و محافظ چرخ - جرقه های سنگ زنی می توانند 3 تا 5 متر حرکت کنند و قطعات چرخ در سرعت عمل پرتابه های کشنده هستند


