 0086-15068518279 (چینی)/001-5416026691 (انگلیسی)


 در
a چیست ماشین سنگ زنی استوانه ای CNC
ماشین سنگ زنی استوانه ای CNC یک ابزار برش فلز است که یک لایه نازک از مواد را از سطح بیرونی یا داخلی یک قطعه کار گرد با استفاده از یک چرخ ساینده دوار جدا می کند، در حالی که خود قسمت بین مراکز یا در یک چاک می چرخد. حروف CNC مخفف کنترل عددی کامپیوتر است، به این معنی که سر چرخ، میز کار، و محور تغذیه همه تحت دستورالعمل های برنامه حرکت می کنند تا چرخ های دستی. نتیجه شفت، غلتک، پین یا دوک با تحمل قطری است که می تواند به سطوح میکرون تک رقمی برسد و سطحی بسیار صاف تر از آن چیزی است که تراشکاری یا فرز می تواند تولید کند.
از نظر عملی، این دستگاه ایستگاه پایانی است که پس از تراشکاری یا سفت شدن به وجود می آید. یک شفت ابتدا بر روی یک ماشین تراش خشن می شود، سپس برای افزایش سختی آن تحت عملیات حرارتی قرار می گیرد و در نهایت به دستگاه تراش فرستاده می شود. دستگاه سنگ زنی استوانه ای CNC برای بازگرداندن قطر و گرد بودن در اعداد تنگی که یک نقاشی به آنها نیاز دارد. ژورنالهای میل لنگ خودرو، میلههای سیلندر هیدرولیک، دوکهای ماشین ابزار و صندلیهای بلبرینگ تقریباً هر بار در حال سنگزنی هستند، زیرا چرخش به تنهایی نمیتواند گردی یا سطحی که این قطعات پس از سفت شدن نیاز دارند را حفظ کند.
فرآیند سنگ زنی در داخل ماشین چگونه کار می کند
هنگامی که یک چرخه شروع می شود، چهار حرکت همزمان اجرا می شوند و درک آنها توضیح می دهد که چرا دستگاه می تواند چنین تلرانس هایی را حفظ کند.
1
چرخش چرخ - دوک چرخ سنگ زنی با سرعت محیطی ثابتی می چرخد، معمولاً بین 35 تا 45 متر در ثانیه در ماشین هایی که در ادامه این مقاله به آنها پرداخته می شود، بنابراین دانه های ساینده بدون توجه به قطر قطعه کار با سرعت ثابتی بریده می شوند.
2
چرخش قطعه کار - قطعه به آرامی بین مرکزها یا در یک چاک سر استوک می چرخد، معمولاً چند ده تا چند صد دور در دقیقه، بنابراین هر نقطه روی سطح به طور مکرر از چرخ عبور می کند.
3
تراورس جدول - میز کار برای شفت های بلند قسمت را در امتداد صفحه چرخ به جلو و عقب می لغزد، یا ثابت می ماند تا یک شانه یا شیار کوتاه در یک عبور ساییده شود.
4
کنترل تغذیه - یک بال اسکرو سروو رانده، سر چرخ را در مراحلی به کوچکی 0.001 میلی متر به سمت قطعه هل می دهد، که به دستگاه CNC اجازه می دهد قطرهایی را که آسیاب دستی نمی تواند به طور قابل اعتماد تکرار کند، نگه دارد.
یک پاس پایانی معمولاً از یک عبور ناهموار با نرخ تغذیه سنگینتر پیروی میکند، سپس یک مرحله جرقه بیرون میآید که در آن چرخ چندین پاس را با ورودی صفر اضافی انجام میدهد تا به ماشین اجازه دهد به عقب برگردد و ذخایر باقیمانده را حذف کند. این توالی یک بار در برنامه CNC نوشته می شود و در هر قسمت تکرار می شود، به همین دلیل است که دسته های آسیاب شفت های یکسان بسیار سازگارتر از قطعات ماشینکاری شده با دست هستند.
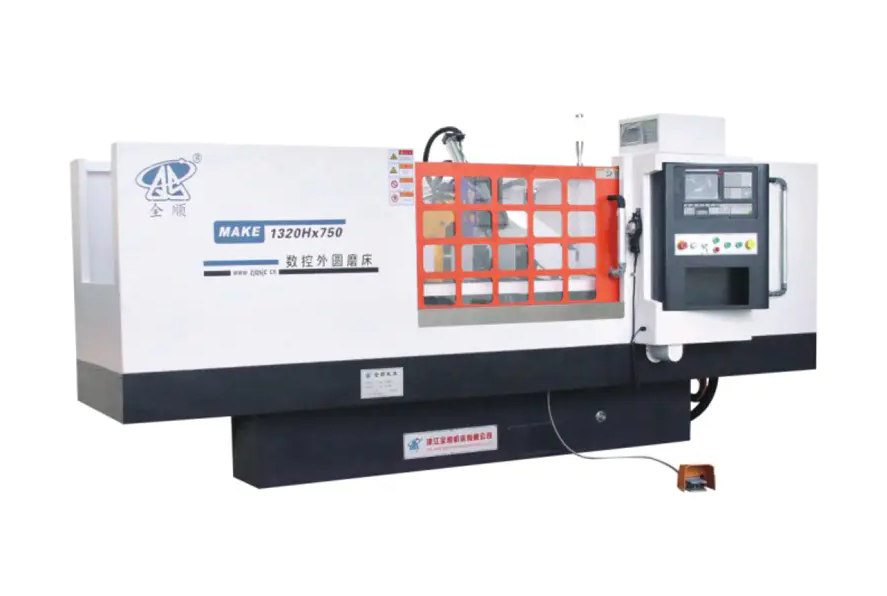
اجزای ساختاری اصلی و چرایی اهمیت آنها
پنج زیرسیستم تصمیم می گیرند که ماشین سنگ زنی در طول سال ها تولید چقدر دقیق و بادوام باشد. یک خریدار که ماشینها را مقایسه میکند، باید به جای قضاوت کردن ماشینها بر اساس برچسب قیمت، هر یک را جداگانه نگاه کند.
ریخته گری تخت و پایه
بستر یک سازه چدنی یک تکه است که قبل از ماشینکاری نهایی کهنه می شود و تنش کاهش می یابد، بنابراین به دلیل جذب نیروهای برشی و نوسانات دمای کارگاه در طول سال ها استفاده، تاب نمی خورد. ریختهگری سنگینتر و آجدارتر، ارتعاش را بهتر مینکند و ارتعاش بزرگترین دشمن پرداخت سطحی خوب است.
اسپیندل سر چرخ
اسپیندل چرخ سنگ زنی را حمل می کند و می تواند از یاتاقان های غلتشی یا یاتاقان های فیلم روغن هیدرودینامیک و هیدرواستاتیک استفاده کند. دوکهای فیلم روغنی تحت برشهای سنگین پایدار خنکتر عمل میکنند و دقت چرخش را طولانیتر نگه میدارند، به همین دلیل است که مدلهای با دقت بالاتر در جدول مقایسه زیر، سرعت چرخهای افزایشیافته 45 متر در ثانیه را در گزینه اسپیندل فشار استاتیک و دینامیکی نشان میدهند.
راهنماهای خطی و بال اسکرو
راهنماهای خطی دقیق جفت شده با بال اسکروهای از پیش بارگذاری شده که توسط موتورهای سروو قدر مطلق به حرکت در می آیند، واکنش معکوس را که طرح های کشویی قدیمی را تحت تاثیر قرار می داد، حذف می کنند و حداقل گام تغذیه قابل برنامه ریزی در حدود 0.001 میلی متر را در ماشین های اشاره شده در این مقاله ارائه می دهند.
سر و دم
ارتفاع مرکز مستقیماً بزرگترین قطری را که شفت میتواند بدون برخورد به بستر بچرخد محدود میکند، به همین دلیل است که سازندگان ارتفاع مرکز را بهعنوان یک رقم اصلی و نه بهعنوان یک فکر بعدی بیان میکنند. دم پشتی فشار مرکزی ثابتی را اعمال می کند تا یک محور بلند و باریک در اثر نیروی سنگ زنی خم نشود.
نرم افزار کنترل و مکالمه CNC
یک رابط آسیاب مکالمه ای به اپراتور اجازه می دهد تا قطر، طول و مقدار حذف موجودی مورد نظر را به جای نوشتن کد G با دست، روی صفحه خالی وارد کند، که زمان راه اندازی را برای فروشگاه هایی که تعداد زیادی دسته کوچک مختلف را اجرا می کنند به جای یک قسمت تکراری برای ماه ها کوتاه می کند.
مقایسه مشخصات سری MK و MAK
جدول زیر هفت پیکربندی متداول را از خط تولید سری MK و MAK نشان میدهد تا اعداد را بتوان در کنار هم مقایسه کرد نه اینکه یک برگه داده را در یک زمان بخوانید. تمام ارقام پارامترهای فنی اعلام شده توسط سازنده برای هر مدل است.
| مدل | قطر باید زمین شود | حداکثر طول به زمین | ارتفاع مرکز | اندازه چرخ O.D. x W x I.D. | توان کل موتور |
|---|---|---|---|---|---|
| MK1350B | حداکثر 500 میلی متر | 1500 / 2000 / 3000 / 4000 میلی متر | 270 میلی متر | Phi750x75xPhi305mm | 20.63 کیلو وات |
| MK1332B | Phi8 تا Phi320mm | 500 / 1000 / 1500 / 2000 / 3000 میلی متر | 180 میلی متر | Phi600x75xPhi305mm | 21.475 تا 33.075 کیلو وات |
| MKE1332B | Phi8 تا Phi320mm | 500 / 1000 / 1500 / 2000 / 3000 میلی متر | 180 میلی متر | Phi600x75xPhi305mm | 21.475 تا 33.075 کیلو وات |
| MAK1320H | Phi8 تا Phi200mm | 500 / 750 میلی متر | 135 میلی متر | Phi500x50xPhi203mm | 10.825 کیلو وات |
| MAKE1320H | Phi8 تا Phi200mm | 500 / 750 میلی متر | 135 میلی متر | Phi500x50xPhi203mm | 10.825 کیلو وات |
| MK1320H | Phi8 تا Phi200mm | 500 / 800 میلی متر | 135 میلی متر | Phi400x50xPhi203mm | 10.825 کیلو وات |
| MKE1320H | Phi8 تا Phi200mm | 500 / 800 میلی متر | 135 میلی متر | Phi400x50xPhi203mm | 10.825 کیلو وات |
سرعت محیطی چرخ روی آن است 38 متر در ثانیه در کل محدوده با نصب دوک فشاری دینامیکی و استاتیک به سرعت 45 متر در ثانیه می رسد و حداکثر وزن قطعه کار از 50 کیلوگرم در سری H فشرده تا 1000 کیلوگرم در MK1350B می رسد. خواندن این جدول در کنار نقاشی قسمت جلوی شما سریعترین راه برای فهرست کوتاه یک مدل است، زیرا محدوده قطر و طول بین مراکز اکثر گزینهها را قبل از تصمیم گیری در مورد قدرت یا نوع اسپیندل رد میکند.
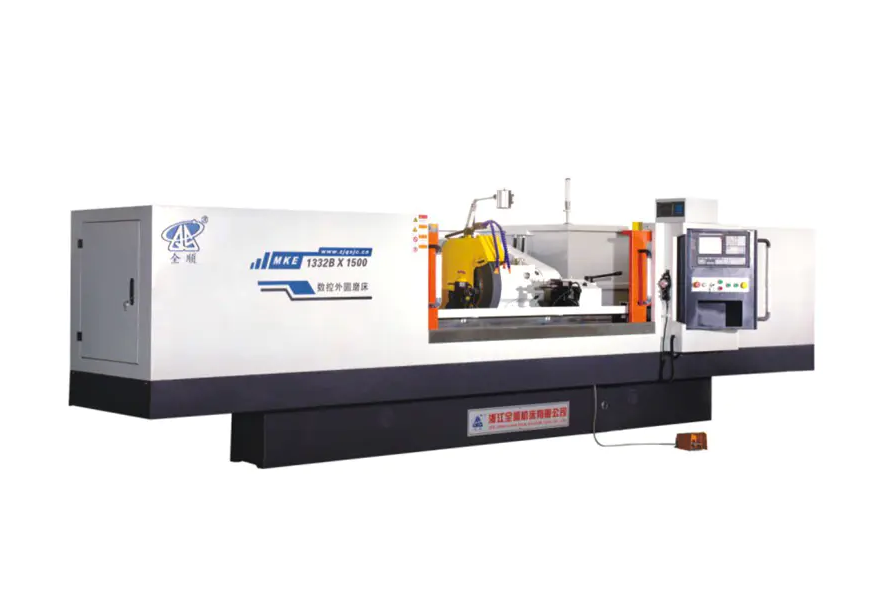
تطبیق یک مدل با اندازه قطعه کار و حجم دسته شما
سه سوال، یک خط هفت مدل را به یک یا دو گزینه واقع بینانه محدود می کند، قبل از اینکه یک نقل قول درخواست شود.
- بیشترین قطر و طولانی ترین طول در خانواده قطعه چیست؟ A shop grinding small pins and short shafts under 200mm diameter and 800mm length fits comfortably on the MK1320H, MKE1320H, MAK1320H, or MAKE1320H, while shafts up to 320mm diameter and 3000mm long call for the MK1332B or MKE1332B, and anything approaching 500mm diameter and طول 4000 میلی متر به MK1350B نیاز دارد.
- سنگین ترین تک قسمت چقدر سنگین است. ارتفاع مرکز و ظرفیت باربری هر دو وزن قطعه کار را دنبال می کنند، بنابراین یک میل لنگ خالی 900 کیلوگرمی کاری ندارد که روی دستگاهی با وزن 150 کیلوگرم بارگیری شود، حتی اگر قطر آن از نظر فنی مناسب باشد.
- آیا حذف انبار سبک و تکراری است یا سنگین و ناسازگار است. قطعات فرفورژه یا ریختهگری شده با استوک ناهموار از قدرت موتور اضافی و قطر چرخ بزرگتر MK1332B و MK1350B بهره میبرند، در حالی که میلههای پیشچرخشده با کمک هزینه سنگزنی کوچک و یکنواخت در دستگاههای سری H با توان پایینتر کارآمد هستند.
یک قانون ساده که بسیاری از برنامه ریزان فروشگاه از آن استفاده می کنند این است که دستگاه را به بزرگ ترین قطعه مورد انتظار طی سه تا پنج سال آینده بجای قطعه ای که امروز در جلوی آنها قرار دارد اندازه می دهند، زیرا ماشین سنگ زنی دارای عمر مفید طولانی است و ارتقاء ارتفاع مرکز یا طول تخت بعداً به ندرت عملی است.
صنایع و قطعاتی که به این تجهیزات متکی هستند
سنگ زنی استوانه ای هر جا که یک قسمت گرد باید با یک قسمت گرد دیگر در امتداد تلرانس محکم جفت شود، ظاهر می شود، بنابراین فهرست کاربردها بسیار فراتر از یک صنعت واحد است.
| صنعت | زمین قطعات معمولی | هدف تحمل معمولی |
|---|---|---|
| قطعات خودرو و موتور | ژورنال میل لنگ و میل بادامک، شفت گیربکس، پین پیستون | 0.005mm تا 0.01mm |
| قطعات هیدرولیک و پنوماتیک | میله سیلندر، پیستون، قرقره سوپاپ | 0.005mm تا 0.02mm |
| ساخت بلبرینگ | نژاد بلبرینگ داخلی و خارجی، پین غلتکی | 0.002mm تا 0.008mm |
| ساخت ماشین ابزار | اسپیندل ها، پیچ های سرب دقیق، شفت های راهنما | 0.003mm تا 0.01mm |
| ماشین آلات نساجی و چاپ | غلتک، محور محرک، سیلندر چاپ | 0.01 میلی متر تا 0.02 میلی متر |
رول و سیلندرهای طولانی مانند غلتک های چاپ یا محورهای محرک پارچه، دقیقاً مقوله ای است که مغازه ها را به سمت گزینه های تخت بلندتر در محدوده MK1332B و MK1350B سوق می دهد، زیرا معمولاً طول تخت بین مراکز به جای قطر، مشخصات محدود کننده این قطعات است.
پارامترهای انتخاب و برش چرخ سنگ زنی
انتخاب چرخ به همان اندازه که خود دستگاه بر روی سطح و زمان چرخه تأثیر می گذارد، بنابراین جفت کردن ساینده مناسب با نرخ تغذیه مناسب به اندازه انتخاب مدل مناسب اهمیت دارد.
نوع ساینده بر اساس مواد
- چرخهای اکسید آلومینیوم مناسب شفتهای فولاد کربنی و فولاد آلیاژی هستند که اکثریت بزرگی از کار سنگزنی خودرو و مهندسی عمومی را پوشش میدهند.
- چرخهای نیترید بور مکعبی مناسب فولاد سخت شده بالای 55 HRC هستند و شکل خود را به مراتب طولانیتر از سایندههای معمولی در دورههای تولید تکراری حفظ میکنند.
- چرخهای کاربید سیلیکون برای چدن، برنز و سایر مواد غیرآهنی یا شکننده مناسب هستند که در آن اکسید آلومینیوم به سرعت لعاب میکند.
پارامترهای برش معمولی
یک پاس سنگ زنی ناهموار معمولاً 0.02 میلی متر تا 0.05 میلی متر از استوک شعاعی در هر گذر را با سرعت جدول متناسب با عرض چرخ حذف می کند و به دنبال آن یک پاس پایانی با 0.005 میلی متر تا 0.01 میلی متر در هر پاس و یک مرحله جرقه از دو تا چهار پاس با صفر ورودی اضافی را حذف می کند. جریان خنک کننده، معمولاً یک سیال سنگ زنی محلول در آب، باید به طور مداوم به منطقه تماس چرخ و قطعه برسد، زیرا تجمع گرما در این ناحیه تماس کوچک باعث سوختگی سنگ زنی و تنش پسماند در قسمت نهایی می شود.
مراقبت روزانه و نگهداری پیشگیرانه
عادات روزانه ثابت نگه می دارد ماشین سنگ زنی دقت امتیازی خود را برای چندین سال حفظ می کند تا اینکه ظرف چند ماه از تحمل خارج شود.
| فاصله | وظیفه |
|---|---|
| هر شیفت | سطح و جریان مایع خنک کننده را بررسی کنید، راهنماها را پاک کنید، چرخ را از نظر تراشه یا لعاب بررسی کنید |
| هفتگی | چرخ سنگ زنی، فیلتر مایع خنک کننده یا جداکننده مغناطیسی را تمیز کنید، سطح روغن روانکاری را بررسی کنید |
| ماهانه | دمای کار دوک را بررسی کنید، پیچ توپ و راهنمای خطی را برای بازی بررسی کنید، تراز وسط را بررسی کنید |
| فصلنامه | تمیز کردن کامل مخزن خنک کننده، بررسی فشار دم پشتی، بررسی دقت هندسی با میله تست |
وضعیت مایع خنککننده مستحق توجه ویژه است، زیرا مایع خنککننده کثیف یا تخلیه شده، شایعترین علت ریشهای هر دو سطح ضعیف و فرسودگی زودرس چرخ است، اما همچنین ارزانترین مورد در این فهرست برای تعمیر است.
عیوب رایج سنگ زنی و رفع عملی
| علامت | علت احتمالی | راه حل پیشنهادی |
|---|---|---|
| تغییر رنگ آبی یا قهوه ای روی سطح | سنگ زنی سوختن از حرارت اضافی | سرعت تغذیه را کاهش دهید، جریان مایع خنک کننده را افزایش دهید، چرخ را ببندید |
| علائم پچ پچ مواج در طول طول | عدم تعادل اسپیندل یا تکیه گاه شل دم | چرخ را دوباره متعادل کنید، فشار مرکز را بررسی کنید، سایش یاتاقان را بررسی کنید |
| قطر مخروطی در طول قطعه | مراکز نامناسب یا دم دمی فرسوده | تراز مرکز را با یک نشانگر آزمایشی بررسی کنید، دم استوک را سرویس کنید |
| پوشش سطحی خشن یا کسل کننده است | صفحه چرخ لعابدار یا باردار | چرخ را بیشتر بپوشید، تأیید کنید که درجه ساینده با مواد مطابقت دارد |
ارزیابی هزینه، خروجی و دوره بازپرداخت
قیمت خرید تنها بخشی از تصویر هزینه مالکیت است. یک ارزیابی واقع بینانه حداقل چهار عامل را با هم می سنجد.
- زمان چرخه در هر قسمت ، که به سرعت چرخ، اندازه گام ورودی و میزان خودکار بودن فرآیند در مقابل بارگیری دستی بستگی دارد.
- مصرف برق ، جایی که توان کل موتور در جدول مشخصات نقطه شروعی برای تخمین هزینه برق در هر شیفت است.
- مواد مصرفی چرخ و خنک کننده کدام ترازو با قطر چرخ و گذرگاههای ناهموار چگونه استوک را حذف میکند.
- نرخ ضایعات و دوباره کاری که یک سیستم تغذیه CNC تکرارپذیر در مقایسه با آسیاب دستی کاهش مییابد و مستقیماً توان عملیاتی مؤثر را بهبود میبخشد.
فروشگاههایی که ترکیب قطعات باریکی را با حجم بالا اجرا میکنند، معمولاً از طریق افزایش زمان چرخه، قیمت دستگاه را سریعترین هزینه را بازیابی میکنند، در حالی که فروشگاههایی که تعداد زیادی دستههای کوچک مختلف را اجرا میکنند، هزینه را عمدتاً از طریق کاهش زمان راهاندازی از برنامهنویسی محاورهای و قطعات حذف شده کمتر در طول راهاندازی مقاله اول بازیابی میکنند.
سوالات متداول
یک دستگاه سنگ زنی استوانه ای CNC چه تحملی می تواند داشته باشد.
بیشتر آسیابهای استوانهای صنعتی CNC دارای تلورانسهای قطری بین 0.005 میلیمتر تا 0.02 میلیمتر در تولید معمولی هستند و ماشینهای مجهز به دوکهای فشار دینامیکی و استاتیکی همراه با سنجیدن فرآیند میتوانند به تکرارپذیری میکرون تک رقمی در یاتاقانها یا کار دوکها دست یابند.
تفاوت بین نامگذاری مدل MK و MAK چیست؟
در این خانواده محصول، پیشوند MK نشاندهنده پیکربندی استاندارد سنگزنی استوانهای CNC است، در حالی که پیشوند MAK نشاندهنده پیکربندی فشردهای است که برای شفتهای کوتاهتر و با قطر کوچکتر ساخته شده است، و یک E اضافه شده در کد مدل مانند MKE یا MAKE معمولاً یک گزینه کنترل یا درایو پیشرفته را در همان ماشین پایه نشان میدهد.
هر چند وقت یکبار چرخ سنگ زنی باید پانسمان شود.
فرکانس پانسمان به سختی مواد و سرعت حذف ذخایر بستگی دارد، اما یک نقطه شروع عملی برای اکثر کارهای فولادی این است که قبل از هر پاس پایانی در قطرهای بحرانی و حداقل یک بار در هر شیفت برای دورههای تولید عمومی، پانسمان انجام شود، و در صورت تغییر قابل ملاحظه سطح یا صدای چرخه، زودتر تنظیم شود.
آیا یک دستگاه می تواند شفت های کوتاه و بلند را آسیاب کند.
بله، به شرطی که طول بین مراکز در محدوده رتبه بندی تخت ماشین قرار گیرد، به همین دلیل است که مدل هایی مانند MK1332B در پنج طول تخت مختلف از 500 میلی متر تا 3000 میلی متر در یک دستگاه پایه ارائه می شوند و به یک فروشگاه اجازه می دهند طول تخت را با محدوده قطعه معمولی خود بدون پرداخت هزینه سفر بلااستفاده مطابقت دهد.
چه محدودیت های وزن قطعه کار برای مدل های کوچکتر اعمال می شود.
سری فشرده 1320H که در جدول مقایسه پوشش داده شده است برای حداکثر وزن قطعه کار 50 کیلوگرم رتبه بندی شده است، در حالی که MK1332B و MKE1332B متوسط تا 150 کیلوگرم وزن دارند و MK1350B بزرگتر برای قطعات تا 1000 کیلوگرم رتبه بندی شده است، بنابراین وزن قطعه با دقت و طول عمر مناسب مطابقت دارد.
آیا سرعت محیطی چرخ بالاتر همیشه به معنای زمان چرخه سریعتر است؟
نه مستقیم. سرعت محیطی بالاتر مانند گزینه 45 متر در ثانیه موجود با دوک فشار پویا و ایستا عمدتاً ثبات سطح و عمر چرخ را با نرخ حذف ذخایر معین بهبود می بخشد، در حالی که زمان چرخه واقعی نیز به مرحله تغذیه، سرعت عبور از جدول و مقدار موجودی که عبور ناهموار برداشته می شود بستگی دارد.


